
Montaż przewlekany THT (Through-Hole Technology)
to niezastąpiona technologia wszędzie tam, gdzie komponenty narażone są na duże obciążenia mechaniczne, prądowe lub termiczne – jak w zasilaczach mocy, sterownikach przemysłowych, oświetleniu LED czy elektronice automotive. Mimo dominacji technologii SMT, THT pozostaje kluczowym elementem konstrukcyjnym w wymagających aplikacjach przemysłowych. W BaZeKo realizujemy kontraktowy montaż przewlekany od 1986 roku, wykorzystując pełen zakres metod lutowania: ręczne wykończeniowe, selektywne (dla średnich serii) oraz falowe (dla dużych wolumenów).
Nasza oferta obejmuje pełen zakres wolumenów – od prototypu po produkcję seryjną 100 000+ sztuk rocznie. Każdy projekt realizujemy zgodnie z normą IPC-A-610 klasy 2, z certyfikowanymi operatorami i pełną kontrolą jakości. Poniższa strona opisuje pełną ofertę montażu THT w BaZeKo, metody lutowania, proces produkcyjny i modele współpracy dopasowane do specyfiki Twojego projektu.
- Pełen zakres wolumenów – odprototypów po 100 000+ szt./rok (seryjna produkcja)
- Dwie metody lutowania: ręczne i ręczne wykończeniowe, falowe
- Certyfikowani operatorzy zgodnie z IPC-A-610 klasa 2
- Bezpłatna analiza DFM z rekomendacjami optymalizacyjnymi przed produkcją
- Kompatybilność z montażem SMT i produkcją PCB w tej samej lokalizacji
- Testy funkcjonalne, programowanie IC, pakowanie – kompleksowa obsługa
- Model współpracy Full Turnkey, Consignment, VMI, Hybrid
Wybierz swoją ofertę montażu THT
Nasza oferta montażu THT jest zoptymalizowana pod dwa różne profile klientów – z odmiennymi potrzebami procesowymi, cenowymi i harmonogramowymi. Wybierz ścieżkę odpowiednią dla Twojego projektu.
Aspekt | Prototypy i małe serie | Seryjna produkcja |
Wielkość serii | do 1000 sztuk | 1000 – 100 000+ szt./rok |
Metoda lutowania | Ręczne (dominująca) | falowe |
Czas realizacji | Od 10 dni roboczych | Umowy ramowe z harmonogramem |
Kluczowa zaleta | Elastyczność, szybkość | Niski koszt jednostkowy, powtarzalność |
Target | R&D, konstruktor, startup | OEM, produkcja seryjna, Tier 2/3 automotive |
Model | Zamówienia jednorazowe | Umowy ramowe, VMI, kitting |
Szczegóły oferty prototypów znajdziesz na stronie Montaż THT prototypów i małych serii. Ofertę seryjną opisuje strona Seryjny montaż THT.
Metody lutowania THT w BaZeKo
W BaZeKo dobieramy metodę lutowania THT do konkretnego projektu na podstawie liczby komponentów, geometrii płytki, wymagań jakościowych i wolumenu produkcji. Poniższa tabela porównuje trzy główne metody. Szczegółowe kryteria wyboru – w naszym artykule „Ręczne lutowanie THT – kiedy jest konieczne i kiedy się opłaca”.
Metoda | Optymalna dla | Charakterystyka |
Ręczne i ręczne wykończeniowe | od 500 szt., komponenty wrażliwe termicznie, projekty prototypowe | Precyzyjne lutowanie każdego wyprowadzenia przez certyfikowanego operatora. Elastyczność do zmian projektu. Mikroprocesorowa kontrola temperatury. |
Falowe (wave soldering) | 2000+ szt., 20+ komponentów THT na płytkę | Płytka przechodzi nad falą stopionego lutowia – wszystkie złącza jednocześnie w kilka sekund. Najniższy koszt jednostkowy przy dużych seriach. |
Metoda hybrydowa – standard produkcji seryjnej W praktyce większość seryjnych projektów THT realizujemy metodą hybrydową: podstawowa masa komponentów jest lutowana automatycznie , a nieliczne komponenty wrażliwe termicznie lub wyjątkowo wysokie (transformatory sieciowe, kondensatory elektrolityczne dużej pojemności) – ręcznie po głównym procesie. To rozwiązanie łączy niski koszt jednostkowy z bezpieczeństwem termicznym wrażliwych elementów. |
Kiedy warto zastosować montaż THT
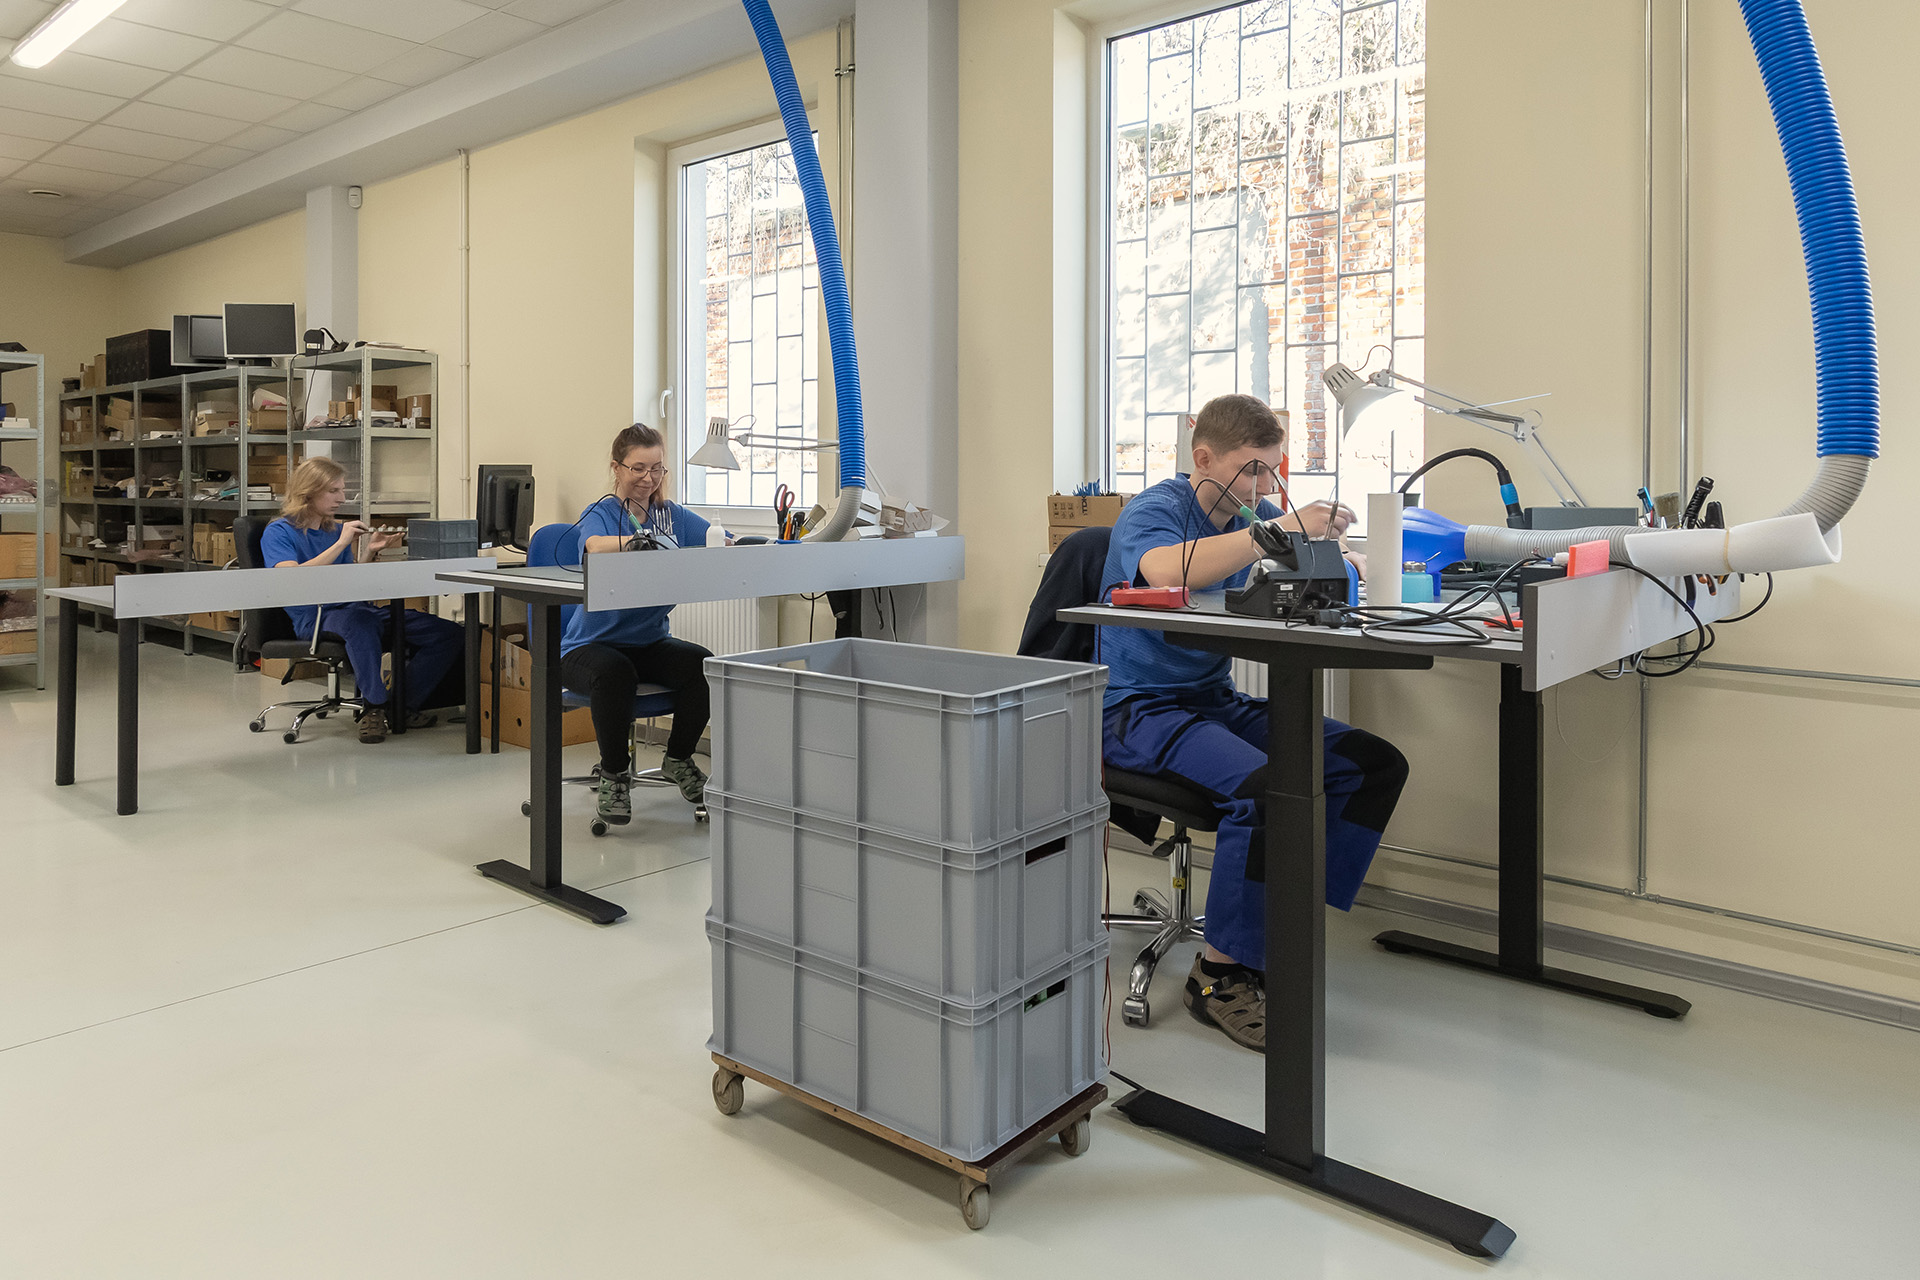
Choć technologia SMT dominuje w nowoczesnej elektronice, THT jest niezastąpiony w konkretnych scenariuszach – gdzie wytrzymałość mechaniczna, obciążenia prądowe lub termiczne przekraczają możliwości komponentów powierzchniowych. Pełną analizę kryteriów wyboru między technologiami przedstawiamy w artykułach „Kiedy stosować THT zamiast SMT” oraz „Montaż SMT vs THT – różnice i kiedy wybrać”. Poniżej najczęstsze scenariusze uzasadniające wybór technologii przewlekanej.
- Wysokie obciążenia mechaniczne – złącza zasilania, gniazda I/O, transformatory sieciowe. Wyprowadzenia przewlekane osadzone w metalizowanym otworze zapewniają wielokrotnie większą wytrzymałość niż lutowanie powierzchniowe.
- Wysokie prądy (>3 A) – mostki prostownicze, tranzystory mocy TO-220/TO-247, przekaźniki, styczniki. Komponenty THT mają większy przekrój wyprowadzeń i lepsze odprowadzanie ciepła.
- Napięcia wyższe niż 60 V – transformatory sieciowe, kondensatory filtrujące zasilaczy, izolacje galwaniczne. Odległości izolacyjne w komponentach THT są większe niż w SMT.
- Wibracje i drgania – automotive, kolejnictwo, urządzenia przemysłowe. Wyprowadzenia przewlekane wraz z metalizacją tworzą znacznie bardziej odporne połączenie mechaniczne.
- Wymagana serwisowalność – komponenty w podstawkach DIP, wymienne przekaźniki, elementy diagnozowalne. THT umożliwia szybką wymianę bez uszkadzania płytki.
Konkretne branżowe zastosowania THT i szczegółowe scenariusze projektowe omawia nasz artykuł „Montaż przewlekany THT – zastosowania, branże i kiedy jest niezbędny”. Katalog konkretnych komponentów THT z ich obudowami i typowymi zastosowaniami znajdziesz w „Elementy przewlekane THT – rodzaje, klasyfikacja i typowe obudowy”.
Elementy THT, które montujemy
Realizujemy montaż pełnego zakresu komponentów przewlekanych – od klasycznych rezystorów drutowych po masywne transformatory sieciowe. Nasi operatorzy mają doświadczenie w każdej z sześciu głównych kategorii komponentów, a nasza linia lutowania falowego i selektywnego obsługuje wszystkie standardowe geometrie wyprowadzeń.
Komponenty pasywne
- Rezystory drutowe, metalizowane, cementowe (do 500 W)
- Kondensatory elektrolityczne aluminium do 4700 µF, tantalowe, foliowe
- Cewki, dławiki mocy, filtry EMI, warystory
Komponenty półprzewodnikowe
- Diody prostownicze w obudowach DO-41, DO-27 (do 10 A)
- Tranzystory sygnałowe TO-92 i mocy TO-220, TO-247 (do 50 A)
- MOSFET-y, IGBT w obudowach TO-247, TO-264
- Tyrystory, triaki, mostki prostownicze
Elementy indukcyjne i elektromechaniczne
- Transformatory sieciowe 50/60 Hz i impulsowe do 500 VA
- Przekaźniki, styczniki, potencjometry, enkodery
- Przyciski, przełączniki, buzzery
Złącza i interfejsy
- Klemy śrubowe i sprężynowe (wszystkie standardy)
- Gniazda zasilania sieciowego (IEC C14, terminale śrubowe)
- Złącza komunikacyjne (RJ-45, DB-9, DB-25, USB, M8/M12)
- Gniazda audio (jack 3,5/6,3, XLR, RCA)
- Podstawki układów scalonych DIP-14, DIP-28, DIP-40
Możliwości technologiczne i parametry
Poniższa specyfikacja obejmuje standardowy zakres realizowanych projektów montażu THT. Dla zleceń wykraczających poza te parametry – kontakt indywidualny z inżynierem prowadzącym.
Parametr | Zakres BaZeKo |
Wielkość serii | 5 – 100 000+ sztuk rocznie |
Metoda lutowania | Ręczne,, falowe, hybrydowe |
Klasa IPC-A-610 | Klasa 2 (standard) |
Maksymalny wymiar formatki produkcyjnej | 460 × 550 mm (jednostronne), 410 × 540 mm (dwustronne) |
Maksymalna wysokość komponentów | do 60 mm (ręcznie), 40 mm (fala lutownicza) |
Maksymalna masa komponentu | do 500 g (z mechanicznym mocowaniem do PCB lub obudowy) |
Formowanie wyprowadzeń | Standardowe i indywidualne oprzyrządowanie do formowania |
Kontrola temperatury lutowania | Mikroprocesorowe stacje lutownicze z monitoringiem per operator |
Kontrola jakości | Wizualna inspekcja + AOI (opcjonalnie) + niezależna kontrola inspektora |
Certyfikacja operatorów | IPC-A-610 klasa 2 |
Testy funkcjonalne | Wg specyfikacji klienta (opcjonalnie z dedykowanym oprzyrządowaniem) |
Model współpracy | Full Turnkey, Consignment, VMI, Hybrid |
Proces montażu THT krok po kroku
Nasz proces montażu THT jest zoptymalizowany pod różne wolumeny i wymagania jakościowe. Poniżej pięć głównych etapów, przez które przechodzi każdy projekt – niezależnie od tego, czy realizujemy prototyp w 10 dni, czy kolejną partię w ramach rocznej umowy.
Krok 1: Analiza DFM i przygotowanie procesu
Nasz technolog analizuje dokumentację projektową (BOM, pick-and-place, schemat, Gerber), weryfikuje wykonalność, sugeruje optymalizacje. Dla prototypów – bezpłatna analiza w 1–2 dni robocze. Dla produkcji seryjnej dodatkowo: przygotowanie oprzyrządowania do formowania wyprowadzeń, palety fali lutowniczej lub programu selektywnego, walidacja pierwszej partii kontrolnej. Typowe pułapki projektowe opisujemy w artykule „Błędy w produkcji PCB i jak ich unikać”.
Krok 2: Kompletacja komponentów
W modelu Full Turnkey zamawiamy komponenty u autoryzowanych dystrybutorów i przygotowujemy kompletny kit pod zlecenie. W modelu Consignment przyjmujemy dostawę od klienta i weryfikujemy zgodność z BOM. Wszystkie komponenty przechodzą kontrolę przyjęcia i trafiają do naszego magazynu z pełną traceability. Więcej o modelach współpracy i magazynowaniu komponentów: Logistyka i magazynowanie.
Krok 3: Formowanie wyprowadzeń i osadzanie
Precyzyjne formowanie wyprowadzeń komponentów przed osadzeniem – dysponujemy standardowym i indywidualnym oprzyrządowaniem, co przyspiesza proces i podnosi estetykę wykonania. Komponenty są następnie osadzane w otworach PCB – ręcznie przez operatorów lub wspomagane oprzyrządowaniem dla powtarzalnych projektów seryjnych.
Krok 4: Lutowanie właściwe
W zależności od wybranej metody: (a) lutowanie ręczne na mikroprocesorowych stacjach z kontrolą temperatury – dla prototypów, małych serii i komponentów wrażliwych termicznie; (b) lutowanie falą – dla dużych serii z wieloma komponentami THT. Metody można łączyć w procesie hybrydowym.
Krok 5: Kontrola jakości i testy
Każde złącze jest kontrolowane wzrokowo przez operatora zgodnie z klasą IPC-A-610 wskazaną przez klienta (2 lub 3). Niezależny inspektor jakości wykonuje kontrolę końcową każdej płytki. Opcjonalnie: kontrola AOI po lutowaniu, testy elektryczne, testy funkcjonalne wg specyfikacji klienta. Wszystkie dane traceability trafiają do systemu ERP zgodnie z naszym systemem zarządzania jakością ISO 9001:2015.
Kontrola jakości montażu THT
Kontrola jakości w BaZeKo nie ogranicza się do finalnej inspekcji – towarzyszy produktowi na każdym etapie. Nasz system zarządzania jakością jest audytowany i certyfikowany przez niezależne jednostki, a wszystkie procesy realizujemy zgodnie z międzynarodowymi normami akceptacji montażu elektronicznego.
- Kontrola pierwszej płytki – przed uruchomieniem produkcji seryjnej pierwsza sztuka jest szczegółowo weryfikowana pod kątem zgodności z dokumentacją i klasą IPC. Dopiero po akceptacji uruchamiana jest produkcja właściwa.
- Kontrola operatorska – każdy operator kontroluje wzrokowo swoje złącza według wymagań klasy IPC-A-610 wskazanej przez klienta.
- Niezależna kontrola inspektora – po zakończeniu montażu niezależny inspektor jakości wykonuje kontrolę końcową każdej płytki – to standard, który znacząco zmniejsza ryzyko przeoczenia wad.
- AOI (opcjonalnie) – dla projektów o wysokich wymaganiach jakościowych stosujemy automatyczną inspekcję optyczną złączy THT.
- Testy funkcjonalne –według specyfikacji klienta z użyciem dedykowanego oprzyrządowania.
Usługi komplementarne w BaZeKo
Nasz montaż THT to element pełnego cyklu produkcji elektroniki w jednej lokalizacji. Klientom oferujemy komplementarne usługi, które pozwalają zrealizować cały projekt bez potrzeby koordynacji zewnętrznych podwykonawców.
Produkcja PCB – płytki jednostronne i dwustronne produkujemy w naszym zakładzie od 1986 roku. Płytki wielowarstwowe realizujemy u sprawdzonych partnerów azjatyckich z pełną kontrolą jakości w BaZeKo. Więcej: Produkcja PCB.
Montaż SMT – większość seryjnych projektów THT to w rzeczywistości projekty hybrydowe SMT+THT. Nasz montaż powierzchniowy SMT obejmuje prototypy i małe serie, seryjną produkcję
Logistyka komponentów – dla klientów seryjnych oferujemy pełną obsługę logistyczną: kompletację (kitting), magazyn Consignment, model VMI z buforowym magazynem 3–6 miesięcy. Więcej: Logistyka i magazynowanie.
Kompleksowa oferta EMS – testy funkcjonalne, programowanie IC, montaż mechaniczny (box build), , pakowanie handlowe. Pełen zakres usług EMS opisuje strona Kontraktowa produkcja elektroniki.
Branże, dla których realizujemy montaż THT
Nasz montaż THT obsługuje klientów z całego spektrum branż przemysłowych – szczególnie tych, gdzie niezawodność mechaniczna i prądowa jest krytyczna. Szczegółowe branżowe zastosowania THT z konkretnymi typami komponentów opisuje artykuł „Montaż przewlekany THT – zastosowania, branże i kiedy jest niezbędny”. Poniżej najczęstsze obszary naszej działalności.
- Automatyka przemysłowa – sterowniki PLC, moduły I/O, falowniki niskiej i średniej mocy, przekaźnikowe systemy sygnalizacyjne. Charakterystyczne: wysokie prądy, złącza mocy, przekaźniki.
- Oświetlenie LED przemysłowe – drivery LED do opraw ulicznych, przemysłowych, dużych systemów oświetleniowych. Charakterystyczne: kondensatory elektrolityczne dużej pojemności, cewki mocy.
- Systemy alarmowe i zabezpieczeń – centrale alarmowe, moduły komunikacyjne, elementy systemów sygnalizacji przeciwpożarowej. Charakterystyczne: zasilanie awaryjne, złącza sygnalizacji.
- Energetyka i fotowoltaika – inwertery PV, regulatory ładowania, systemy zarządzania energią. Charakterystyczne: transformatory, mostki prostownicze mocy, izolacje galwaniczne.
- Telekomunikacja i informatyka – moduły zasilania, karty rozszerzeń dla urządzeń infrastrukturalnych. Charakterystyczne: złącza mocy, gniazda IEC, transformatory sieciowe.
Dlaczego montaż THT w BaZeKo
- Ponad 25 lat doświadczenia – BaZeKo realizuje kontraktowy montaż THT od wielu lat, ciągle pogłębiając swoje doświadczenie. Poznaj naszą historię i zespół.
- Dwie metody lutowania – ręczne, falowe, hybrydowe. Dobieramy metodę do konkretnego projektu, nie forsujemy jednej.
- Certyfikowani operatorzy – zespół z certyfikatami IPC-A-610 klasy z systematycznym szkoleniem i kontrolą kompetencji.
- Bezpłatna analiza DFM – każdy projekt przechodzi analizę wykonalności produkcyjnej z konkretnymi rekomendacjami optymalizacyjnymi.
- Kompatybilność z SMT i PCB – pełen cykl produkcji elektroniki w jednej lokalizacji, jeden partner, jeden kontakt.
- Elastyczność w modelach współpracy – Full Turnkey, Consignment, VMI, Hybrid – dopasowujemy do potrzeb klienta.
- Polska lokalizacja z eksportem do UE – zakład w Łodzi, dostawy kurierem po Polsce w 1 dzień roboczy, eksport UE 2–4 dni. Dlaczego polski producent elektroniki – nasz artykuł o strategicznych korzyściach.
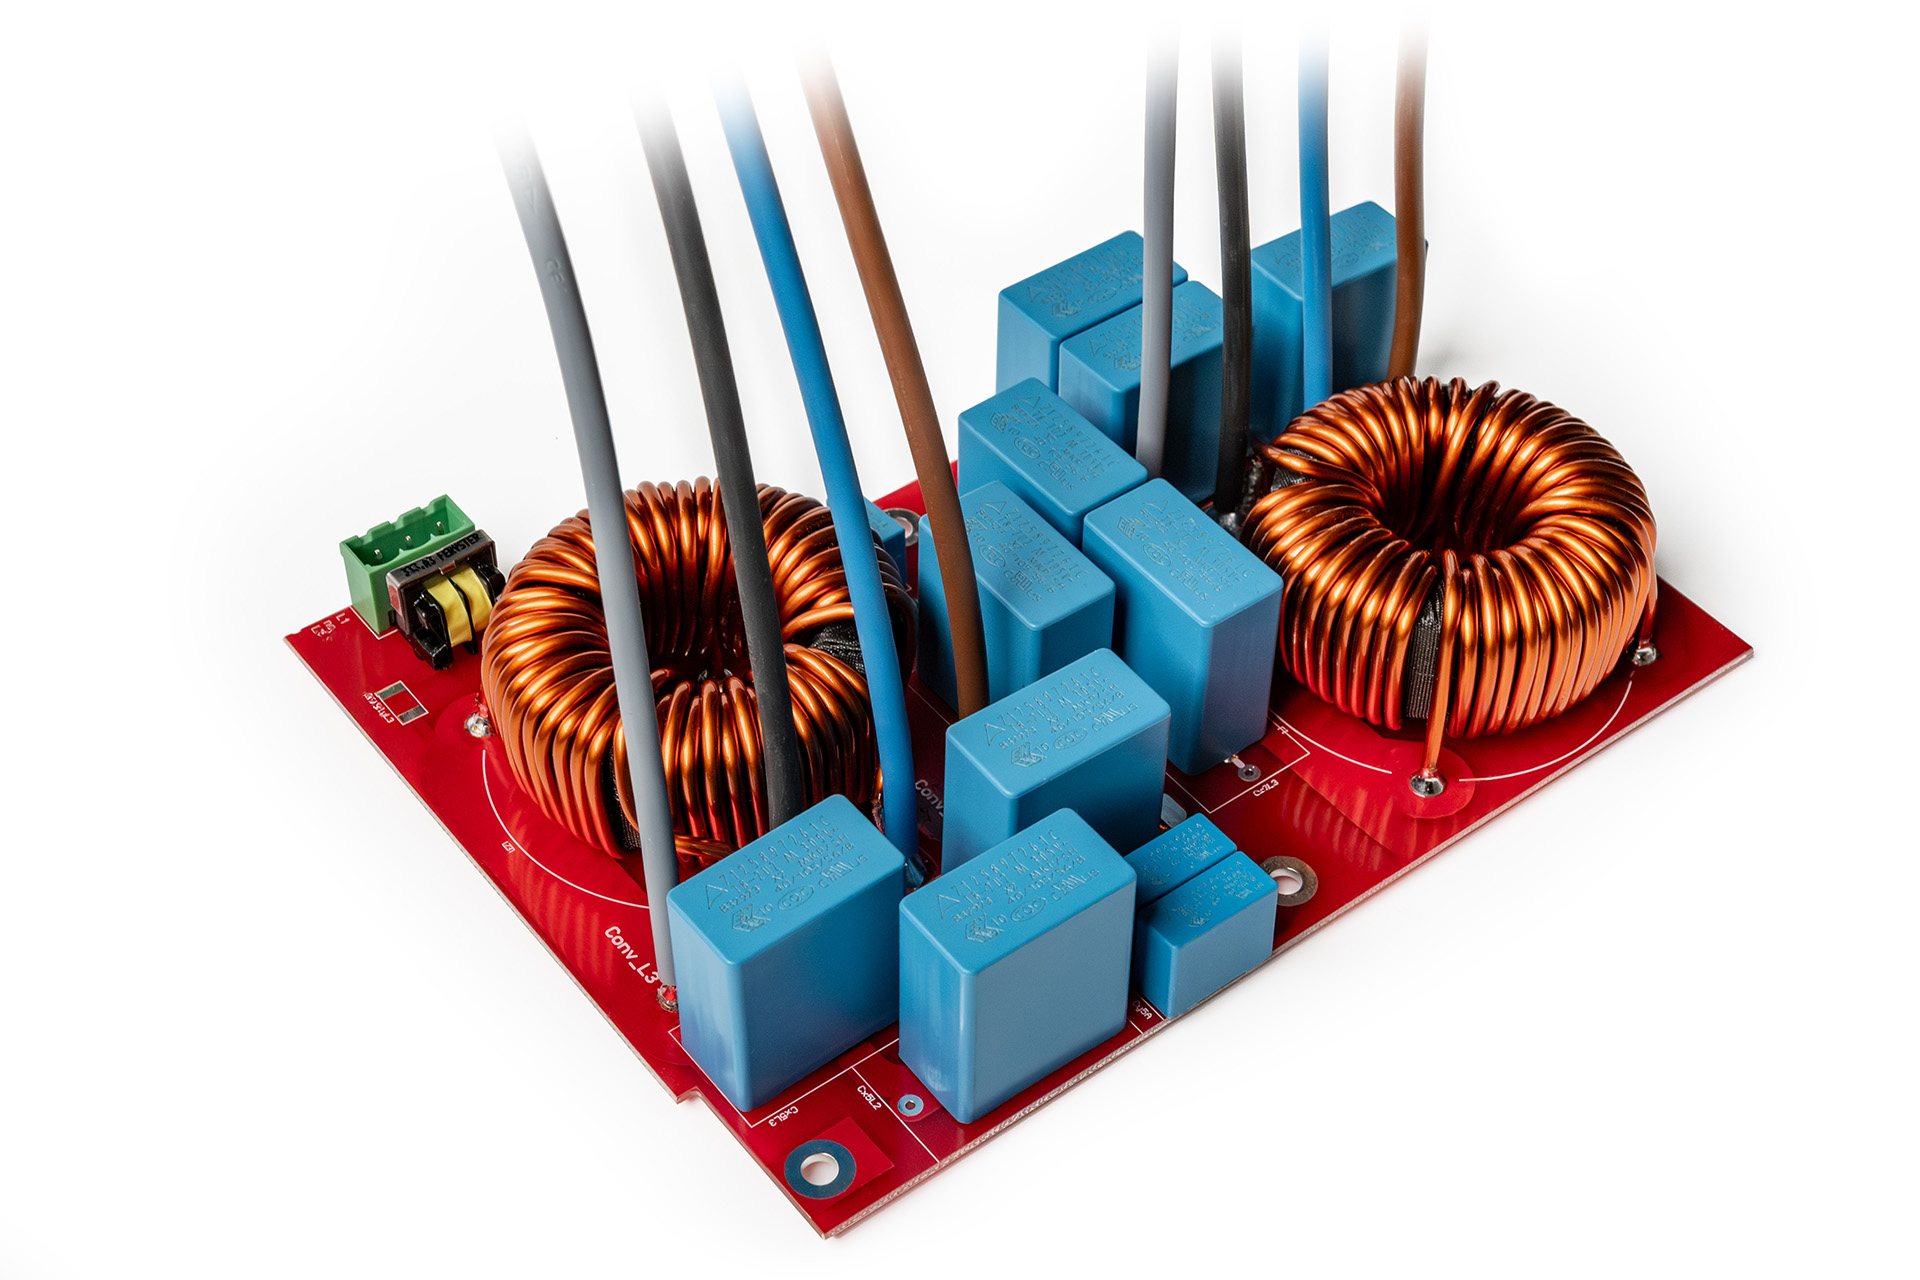
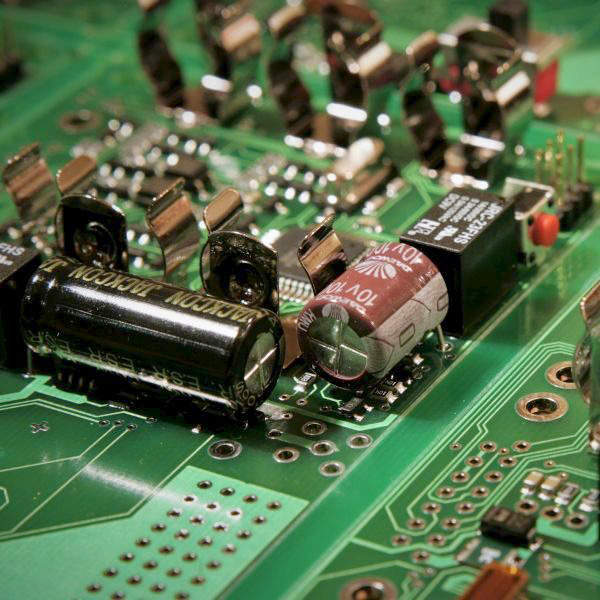
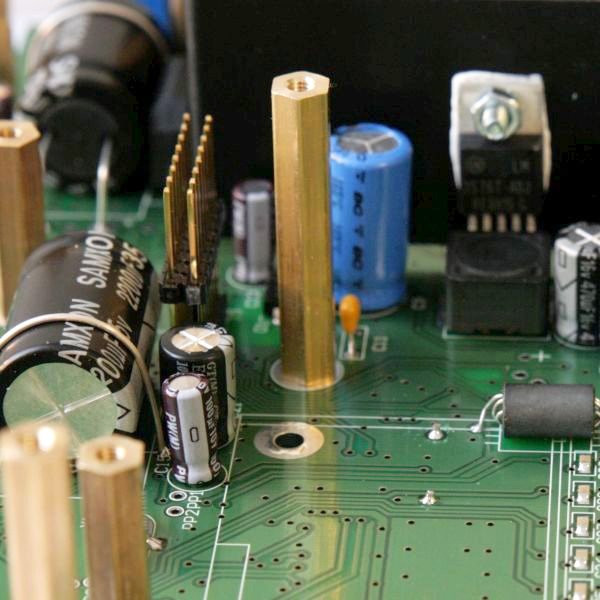
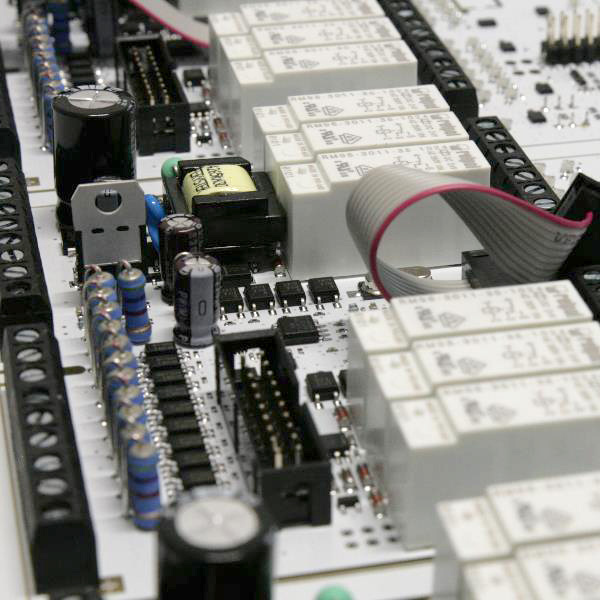
Płytki PCB zmontowane w BaZeKo
FAQ
Często zadawane pytania
Od czego zależy koszt jednostkowy montażu THT?
Koszt jednostkowy montażu THT (Through-Hole Technology) zależy przede wszystkim od: liczby elementów przewlekanych na płytce, ich rodzaju (standardowe vs niestandardowe gabaryty), metody lutowania (falowe vs ręczne), wielkości serii oraz wymaganego standardu jakości (IPC-A-610 klasa 2 lub 3). Im więcej elementów lutowanych ręcznie i mniejsza seria, tym wyższy koszt jednostkowy.
Dlaczego montaż THT jest droższy niż SMT?
Montaż THT jest zazwyczaj droższy niż SMT, ponieważ znaczna część procesu wymaga pracy ręcznej — wkładanie elementów w otwory, lutowanie ręczne trudnodostępnych padów i kontrola wizualna każdego złącza. Automaty do montażu THT (insertory) obsługują tylko standardowe kształty; elementy niestandardowe zawsze wymagają ręcznej obsługi. Przy tej samej liczbie komponentów koszt robocizny THT jest 2–5 razy wyższy niż SMT.
Ile kosztuje ręczne lutowanie THT za punkt lutowniczy?
Koszt ręcznego lutowania THT przelicza się często na punkt lutowniczy (ang. solder joint). W polskich zakładach EMS stawki wynoszą zazwyczaj od 0,15 zł do 0,50 zł za punkt, w zależności od złożoności elementu, wymaganej precyzji i standardu IPC. Płytka z 200 punktami THT może więc kosztować 20–100 zł samej robocizny montażowej, bez kosztu komponentów i PCB.
Czy lutowanie falowe obniża koszt montażu THT?
Tak — lutowanie falowe (wave soldering) znacznie obniża koszt jednostkowy montażu THT przy większych seriach, bo pozwala zlutować wszystkie wyprowadzenia jednocześnie w zautomatyzowanym procesie. Jest jednak opłacalne dopiero od ok. 100–200 sztuk — przy mniejszych seriach koszty przygotowania (maski lutownicze, setup pieca falowego) przewyższają oszczędności. Poniżej tej granicy bardziej ekonomiczne jest lutowanie selektywne lub ręczne.
Jak wielkość serii wpływa na koszt montażu THT?
Przy montażu THT efekt skali jest szczególnie widoczny — koszty przygotowania (maski falowe, setup linii, pierwsza inspekcja) rozkładają się na więcej sztuk. Przy serii 500 szt. koszt jednostkowy może być 3–6 razy niższy niż przy 10 szt. Dla małych serii THT dominuje robocizna ręczna, natomiast przy dużych seriach kluczowym czynnikiem staje się dostępność i cena komponentów.
Czy montaż mieszany SMT i THT jest droższy?
Tak — montaż mieszany (SMT + THT na tej samej płytce) jest droższy niż każda technologia osobno, ponieważ płytka przechodzi przez dwa osobne procesy: najpierw linię SMT z piecem rozpływowym, następnie montaż THT z lutowaniem falowym lub ręcznym. Każdy etap generuje osobne koszty przygotowania i kontroli. Przy projektowaniu warto minimalizować liczbę komponentów THT na płytkach z dominującym montażem SMT.
Kiedy montaż THT jest bardziej opłacalny niż SMT?
Montaż THT jest bardziej opłacalny lub konieczny wtedy, gdy: projekt wymaga wysokiej wytrzymałości mechanicznej złącza (np. złącza zasilania, przekaźniki, kondensatory elektrolityczne dużej mocy), komponent nie jest dostępny w obudowie SMD, lub gdy wymagana jest łatwa wymienialność elementu w serwisie. W tych zastosowaniach wyższy koszt THT jest uzasadniony trwałością i niezawodnością połączenia.
Jak uzyskać wycenę montażu THT?
Do wyceny montażu THT potrzebne są: projekt PCB (pliki Gerber), lista BOM z oznaczeniem elementów THT, schemat elektryczny oraz rysunek techniczny z orientacją i rozmieszczeniem elementów przewlekanych. BaZeKo oferuje bezpłatną wycenę z weryfikacją DFM — wyślij dokumentację na biuro@bazeko.pl, a wycenę otrzymasz w ciągu 1–2 dni roboczych.

