
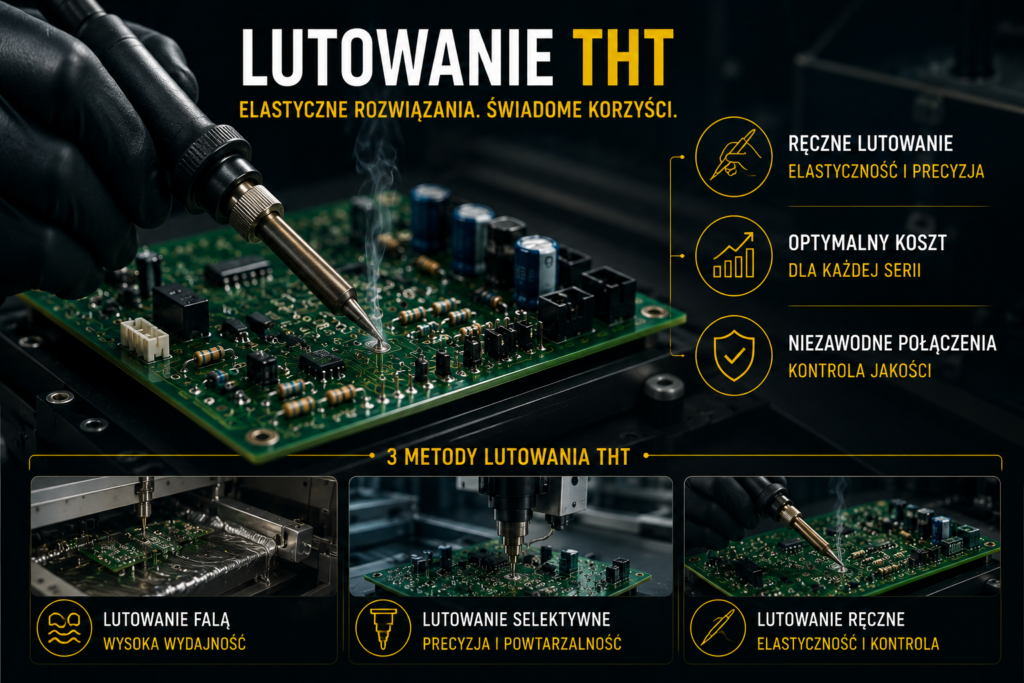
Ręczne lutowanie THT to jedna z trzech głównych metod montażu komponentów przewlekanych – obok lutowania falą lutowniczą i lutowania selektywnego. W praktyce EMS to jednocześnie metoda najbardziej elastyczna i najbardziej kosztowna. Umiejętność świadomego wyboru między ręczną a automatyczną metodą lutowania jest kluczowa dla ekonomiki projektu – szczególnie przy produkcji seryjnej, gdzie różnica potrafi wynieść tysiące złotych na tysiąc sztuk wyprodukowanych modułów.
Wbrew powszechnemu przekonaniu, ręczne lutowanie to nie jest „technologia dla najbiedniejszych producentów”. To świadoma decyzja procesowa, która w konkretnych scenariuszach jest jedynym sensownym rozwiązaniem – nawet w wielkoseryjnej produkcji dla wymagających branż. Z drugiej strony, forsowanie ręcznego lutowania tam, gdzie automatyzacja byłaby efektywniejsza, generuje niepotrzebne koszty i wydłuża czas realizacji projektu.
W tym artykule pokazujemy konkretne scenariusze, w których ręczne lutowanie THT jest jedyną sensowną opcją, oraz te, w których warto przejść na automatyzację. Przedstawiamy realne dane kosztowe i praktyczne kryteria decyzyjne, których używamy w BaZeKo przy planowaniu produkcji.
Spis treści
- Trzy metody lutowania THT w skrócie
- Kiedy ręczne lutowanie jest jedyną możliwością
- Kiedy ręczne lutowanie się ekonomicznie opłaca
- Progi wielkości serii – kalkulator decyzyjny
- Rola operatora – umiejętności, kontrola jakości, certyfikaty
- Jakość lutowania ręcznego a normy IPC-A-610
- Koszt godzinowy operatora vs koszt godzinowy maszyny
- Kiedy zdecydowanie warto przejść na automatyzację
- FAQ – pytania procesowe, które najczęściej dostajemy
Trzy metody lutowania THT w skrócie
Zanim porównamy szczegółowo ręczne lutowanie z alternatywami, warto ustalić wspólną definicję trzech metod stosowanych w kontraktowym montażu przewlekanym THT. Każda z nich ma własną charakterystykę techniczną, kosztową i jakościową.
Lutowanie ręczne
Operator z klasyczną lutownicą lub stacją lutowniczą z grotem topi lutowie na każdym złączu pojedynczo. Wymaga wykwalifikowanego personelu certyfikowanego według IPC-A-610. Prędkość: 50–150 komponentów na godzinę zależnie od złożoności. Koszt godzinowy pracy operatora: 50–75 zł netto plus koszt sprzętu (stacja z grotami, cyna, topnik – amortyzacja rzędu 5–10 zł/godz.). Łączny koszt godzinowy: 60–85 zł netto.
Lutowanie falą lutowniczą
Płytka przechodzi nad płynną falą stopionego lutowia (typowo 250–260 °C dla lutowia bezołowiowego SAC305). Wszystkie złącza po jednej stronie są lutowane jednocześnie w kilka sekund. Wymaga przygotowania palety mocującej i programu ścieżki (temperatura wstępna, wysokość fali, prędkość transportu). Prędkość: 60–300 płytek na godzinę. Koszt operatora + maszyny: 200–400 zł/godz., ale koszt jednego złącza jest ekstremalnie niski dzięki równoległej pracy.
Lutowanie selektywne
Robotyczna głowica lutująca dociera do każdego złącza pojedynczo, z precyzyjnie sterowaną temperaturą, dozowaniem lutowia i topnika. Łączy elastyczność ręcznego lutowania z powtarzalnością automatyzacji. Prędkość: 300–800 złącz na godzinę. Koszt operatora + maszyny: 250–500 zł/godz., ale wysoka wydajność i minimalne ryzyko błędów.
| Kluczowa różnica ekonomiczna Ręczne lutowanie ma niskie koszty stałe (bez konieczności programowania i przygotowania palety), ale wysokie koszty zmienne (na każdy komponent). Automatyzacja ma odwrotnie: wysokie koszty stałe przygotowania linii, ale ekstremalnie niskie koszty zmienne. Krzyżują się typowo przy wielkości serii 300–500 sztuk – i to jest ekonomiczny próg decyzji. |
Kiedy ręczne lutowanie jest jedyną możliwością
Istnieje kilka scenariuszy, w których ręczne lutowanie nie jest wyborem – jest technicznie jedynym rozwiązaniem. Znajomość tych sytuacji pozwala zaplanować proces produkcji od samego początku.
Prototypy i pierwsze serie testowe
Dla prototypów (510 sztuk) przygotowanie palety do fali lutowniczej lub programu do lutowania selektywnego jest ekonomicznie nieuzasadnione – koszt jednorazowy przygotowania wynosi 500–2000 zł, co przy 5 sztukach daje 100–400 zł dopłaty za sztukę. Ręczne lutowanie eliminuje ten koszt stały. To standardowa praktyka w EMS-ach: wszystkie prototypy lutuje się ręcznie.
Komponenty nietypowe lub wrażliwe termicznie
Niektóre komponenty nie znoszą standardowych profili termicznych fali lutowniczej lub lutowania selektywnego. Klasyczne przykłady: kondensatory elektrolityczne (uszkodzenie elektrolita przy przegrzaniu), przekaźniki mechaniczne (uszkodzenie cewki), niektóre wyświetlacze LED w obudowach plastikowych. Dla tych elementów operator ręcznie stosuje niższą temperaturę grota i krótszy czas kontaktu. Pełny przegląd konkretnych rodzajów elementów przewlekanych THT znajdziesz w naszym katalogowym artykule.
Komponenty na obu stronach płytki
Lutowanie falą wymaga jednej strony płytki wolnej od komponentów – druga strona zanurzana jest w fali. Jeśli projekt wymaga komponentów THT na obu stronach, lutowanie falą jest niemożliwe. Lutowanie selektywne może to obsłużyć w dwóch etapach, ale ręczne lutowanie jest często prostszym rozwiązaniem.
Naprawy i modyfikacje po produkcji
Jeśli w procesie kontroli jakości wykryto błąd (np. odwrócony kondensator elektrolityczny) lub klient zgłosił konieczność modyfikacji obwodu, wymiana komponentu jest wykonywana ręcznie. Powodem jest oczywisty: nie da się przeprowadzić już zmontowanej płytki przez falę lutowniczą raz jeszcze bez ryzyka uszkodzenia komponentów SMT.
Serwis w polu
Awaria urządzenia u klienta końcowego jest naprawiana ręcznie, w warunkach polowych. Technik serwisowy zwykle dysponuje tylko klasyczną lutownicą z grotem. Dla urządzeń o długim cyklu życia (przemysł, kolejnictwo, medycyna) możliwość naprawy w terenie to fundamentalna korzyść THT – szczegółowo omawiamy to w artykule „Kiedy stosować THT zamiast SMT”, gdzie kryterium cyklu życia i możliwości serwisu jest jednym z pięciu głównych argumentów za wyborem THT.
Kiedy ręczne lutowanie się ekonomicznie opłaca
Nawet gdy technicznie możliwe jest lutowanie falą lub selektywne, ręczne lutowanie może być tańszym rozwiązaniem. Kluczowe czynniki decyzyjne to wielkość serii, liczba komponentów THT na płytce i złożoność geometrii projektu.
Małe serie produkcyjne (10–200 sztuk)
Dla większości projektów przemysłowych ta strefa wielkości jest ekonomicznym punktem optymalnym dla ręcznego lutowania. Koszt stały przygotowania automatyzacji (500–2000 zł) rozłożony na 50 sztuk daje 10–40 zł dopłaty za sztukę, co często przewyższa oszczędność w koszcie pracy ręcznej. Warto to skalkulować dla konkretnego projektu, ale reguła kciuka to: seria do 200 sztuk → ręcznie, powyżej 500 sztuk → automatyzacja, między → indywidualna analiza.
Małe ilości komponentów THT na płytce (5–15 elementów)
Jeśli w projekcie hybrydowym mamy tylko 5–15 komponentów THT na jednej płytce (a resztę stanowi SMT), przygotowanie palety do fali lutowniczej dla tak niewielu złącz jest ekonomicznie nieuzasadnione. Operator luta 15 komponentów w 6–10 minut. Lutowanie falą wymagałoby minimum 30 minut przygotowania palety plus koszt jednorazowy.
Duża różnorodność projektów
Producenci realizujący wiele różnych projektów w małych i średnich seriach (typowa struktura kontraktowego EMS-a dla przemysłu) często wybierają ręczne lutowanie jako standard operacyjny. Zamiast przezbrajać linię automatyczną między projektami (każde przezbrojenie to 1–3 godziny pracy technika), utrzymują wykwalifikowanych operatorów lutowania ręcznego, którzy przechodzą płynnie między projektami.
Aplikacje jakościowo krytyczne (klasa IPC 3)
Dla aplikacji medycznych, automotive i lotniczych, gdzie wymagana jest klasa 3 normy IPC-A-610, ręczne lutowanie przez certyfikowanego operatora zapewnia często wyższą jakość niż lutowanie automatyczne. Powód: operator widzi każdą płytkę i każde złącze, może dostosować parametry do konkretnego przypadku. Dla tych klas wykonania w BaZeKo stosujemy operatorów z certyfikatem IPC-A-610 i systematyczną kontrolę wg naszej polityki jakości. Więcej o branżach, które standardowo wybierają THT dla tego typu aplikacji, znajdziesz w artykule „Montaż przewlekany THT – zastosowania i branże”.
Progi wielkości serii – kalkulator decyzyjny
Przygotowaliśmy praktyczną tabelę decyzyjną opartą na naszym doświadczeniu z setek projektów kontraktowych. Rekomendacje zależą od wielkości serii i liczby komponentów THT na płytce.
| Wielkość serii | Liczba komponentów THT/PCB | Rekomendowana metoda |
| 1–10 szt. (prototyp) | Dowolna | Ręczne – dla wszystkich projektów, bez wyjątków |
| 10–100 szt. | 1–10 | Ręczne – najniższy pełny koszt jednostkowy |
| 10–100 szt. | 10–30 | Ręczne, ewentualnie selektywne dla powtarzalnych projektów |
| 100–500 szt. | 1–10 | Ręczne dla powtarzalnych projektów, selektywne dla nowych |
| 100–500 szt. | 10–30 | Selektywne – zwykle najbardziej ekonomiczne |
| 500–2000 szt. | 1–10 | Selektywne – dobry stosunek jakości do kosztu |
| 500–2000 szt. | 10–30 | Selektywne lub fala – zależnie od geometrii płytki |
| Powyżej 2000 szt. | 1–15 | Fala lutownicza – najniższy koszt jednostkowy |
| Powyżej 2000 szt. | 15+ | Fala lutownicza – jednoznaczne uzasadnienie |
Powyższe rekomendacje są punktem wyjścia – dla konkretnych projektów wykonujemy indywidualną analizę uwzględniającą specyfikę komponentów (wrażliwość termiczna, dostępność), geometrię płytki (dwustronny montaż SMT, wysokość komponentów), wymagania jakościowe (klasa IPC) i budżet klienta.
Rola operatora – umiejętności, kontrola jakości, certyfikaty
Ręczne lutowanie THT to nie zajęcie, które można powierzyć nowicjuszowi po tygodniu szkolenia. Wykwalifikowany operator to inwestycja wieloletnia, ale wartość dodana w postaci elastyczności i jakości jest trudna do przecenienia dla producenta EMS.
Certyfikacja IPC-A-610
Norma IPC-A-610 „Acceptability of Electronic Assemblies” definiuje wymagania jakościowe dla lutowanych złącz. Certyfikat operatora poświadcza jego zdolność do wykonywania lutowania spełniającego wymagania konkretnej klasy (1, 2 lub 3). Kurs certyfikacyjny trwa 3–5 dni, obejmuje część teoretyczną (typowe wady lutowania, standardy jakości) i praktyczną (wykonanie próbek do oceny). Certyfikat wydawany przez IPC jest ważny 2 lata, po czym wymaga odnowienia.
Standardy jakości lutowanego złącza
Prawidłowo wykonane złącze THT charakteryzuje się kilkoma cechami widocznymi wzrokowo: pełne pokrycie wyprowadzenia lutowiem (bez przerw), gładka błyszcząca powierzchnia (matowość może wskazywać na zimny lut), stożkowaty kształt („meniski”) między wyprowadzeniem a padem, wypełnienie otworu przelotowego lutowiem (dla montażu klasy 3), brak nadmiaru lutowia „spływającego” z powierzchni. Operator dokonuje wizualnej kontroli każdego złącza po lutowaniu.
Kontrola inspekcyjna po lutowaniu
Po ręcznym lutowaniu każda płytka przechodzi kontrolę optyczną (AOI dla komponentów SMT wcześniej zamontowanych, wizualna dla złącz THT). W BaZeKo stosujemy dodatkowo losową kontrolę przez inspektora jakości niezależnego od operatora – to standard, który znacząco zmniejsza ryzyko przeoczenia wad. Więcej o typowych błędach lutowania w artykule „Zimny lut SMT – jak wykryć”.
Jakość lutowania ręcznego a normy IPC-A-610
Powszechnie pokutuje przekonanie, że lutowanie ręczne jest jakościowo gorsze od automatycznego. To mit. Prawidłowo wyszkolony operator wykonuje złącza o jakości porównywalnej lub wyższej niż lutowanie automatyczne, szczególnie dla klasy 3 IPC. Kluczem jest systematyczna kontrola i standaryzacja procesu.
Klasa 2 IPC (standard przemysłowy)
Dla klasy 2 zarówno ręczne, jak i automatyczne lutowanie osiąga wymagane parametry jakościowe. Wybór między nimi jest głównie kwestią kosztową – automatyzacja opłaca się przy większych seriach, ręczne przy mniejszych. Na jakość finalną nie ma to wpływu, o ile proces jest właściwie zarządzany. Klasyfikację klas IPC omawiamy szczegółowo w naszym pillar-owym artykule o obwodach drukowanych.
Klasa 3 IPC (aplikacje krytyczne)
Dla klasy 3 (medycyna, automotive z IATF 16949, lotnictwo, obronność) sytuacja jest bardziej zniuansowana. Wymagania są ściślejsze: wypełnienie otworu przelotowego lutowiem musi być pełne, zarys „meniska” musi być stożkowy z określonym kątem, tolerancje na wady są znacznie mniejsze. Dobrze wyszkolony operator z certyfikatem klasy 3 osiąga te parametry, ale wymaga to systematycznej kontroli i standaryzacji. Automatyzacja też to potrafi, ale wymaga precyzyjnej kalibracji parametrów procesu.
Typowe wady i sposoby ich unikania
- Zimny lut – matowa, granulowana powierzchnia, brak pełnego stopienia. Przyczyna: zbyt niska temperatura lub zbyt krótki czas kontaktu. Zapobieganie: kontrola temperatury grota (typowo 320–360 °C dla lutowia bezołowiowego SAC305).
- Nadmiar lutowia – kropla lutowia „spływająca” z powierzchni, mostki między wyprowadzeniami. Przyczyna: zbyt duża ilość dostarczonej cyny lub zbyt długi czas nagrzewania. Zapobieganie: standardowa dawka cyny (2–3 mm w zależności od średnicy pada).
- Niepełne wypełnienie otworu – lutowie tylko na jednej stronie płytki. Krytyczne dla klasy 3 IPC. Przyczyna: brak kapilarnego zassania lutowia w otwór (za mało topnika lub za krótki czas nagrzewania). Zapobieganie: właściwa aplikacja topnika przed lutowaniem, wystarczający czas kontaktu z grotem.
- Utlenianie lutowia – ciemna, matowa powłoka po lutowaniu. Przyczyna: przegrzanie lub kontakt z powietrzem podczas krzepnięcia. Zapobieganie: kontrola temperatury, ograniczenie czasu kontaktu z grotem do niezbędnego minimum.
Koszt godzinowy operatora vs koszt godzinowy maszyny
Porównanie kosztów godzinowych między ręcznym lutowaniem a automatyzacją to nie jest prosta arytmetyka. Musimy uwzględnić nie tylko koszty samego lutowania, ale też koszty przygotowania procesu, amortyzację sprzętu i utrzymanie.
| Pozycja | Ręczne lutowanie | Automatyzacja (fala/selektywne) |
| Koszt godzinowy operatora | 50-75 zł | 50-75 zł (obsługa maszyny) |
| Amortyzacja sprzętu / godz. | 5–15 zł | 150–350 zł |
| Koszt materiałów / godz. | 5–10 zł | 20–40 zł |
| Łączny koszt godzinowy | 60-100zł | 220-465 zł |
| Prędkość (na godzinę pracy) | 50–150 komponentów | 300–800 komponentów (selektywne), 1000+ (fala) |
| Koszt jednorazowy przygotowania | 0 zł | 500–2000 zł (paleta / program) |
| Elastyczność do zmian projektu | Natychmiastowa | Wymaga przeprogramowania (30–120 min) |
| Ryzyko błędów ludzkich | Umiarkowane, wymaga kontroli | Niskie po prawidłowej kalibracji |
Przykład kalkulacji: seria 100 sztuk, 12 komponentów THT na płytce
Ręczne lutowanie: 100 płytek × 12 komponentów = 1200 złącz. Przy tempie 100 komponentów/godzinę to 12 godzin pracy. Koszt: 12 × 75 zł = 900 zł. Łącznie: 9 zł/płytkę.
Automatyzacja (selektywne): 100 płytek × 12 komponentów × 5 sekund/złącze = 6000 sekund = 1,67 godziny. Koszt roboczy: 1,67 × 300 zł = 500 zł. Koszt przygotowania: 800 zł. Łącznie: 1300 zł = 13 zł/płytkę.
Dla tego przykładu ręczne jest o 31% tańsze. Przy 300 płytkach proporcja się odwraca: ręczne = 27 zł/płytkę, automatyczne = 6 zł/płytkę.
Kiedy zdecydowanie warto przejść na automatyzację
Choć ręczne lutowanie ma wiele zalet, są sytuacje, w których automatyzacja jest jednoznacznym wyborem. Świadomość tych scenariuszy pomaga zaplanować proces produkcji ekonomicznie.
Serie powyżej 2000 sztuk
Dla dużych serii koszt jednostkowy ręcznego lutowania jest po prostu zbyt wysoki. Nawet z prostym projektem (5 komponentów THT) ręczne lutowanie daje koszt 5–8 zł/płytkę tylko na tym etapie – to zauważalne w seriach kilku tysięcy sztuk. Lutowanie falą lub selektywne obniża ten koszt do 0,50–2 zł/płytkę.
Powtarzalne projekty w produkcji ciągłej
Jeśli projekt jest produkowany w ciągłych seriach przez lata (typowe dla elektroniki OEM), koszt jednorazowy przygotowania palety i programu rozkłada się na tysiące sztuk i staje się zaniedbywalny. Automatyzacja to wtedy jednoznaczny wybór.
Wysoka gęstość komponentów THT
Gdy na płytce jest 30+ komponentów THT (typowe w klasycznych zasilaczach mocy), ręczne lutowanie tak dużej liczby złącz staje się problematyczne. Ryzyko błędu operatora rośnie proporcjonalnie do liczby złącz, a czas pracy per płytka staje się nieakceptowalny. Fala lutownicza obsługuje 30 komponentów w tym samym czasie co 5 – 10 sekund przejścia płytki nad falą.
Wymóg pełnej powtarzalności procesu
Dla aplikacji, w których wymagana jest pełna powtarzalność procesu (traceability wg wymogów przemysłu medycznego, automotive), automatyzacja dostarcza pełnej dokumentacji parametrów procesu dla każdej płytki: temperatury, czasy, ilości dozowanego lutowia. Dla ręcznego lutowania takich danych operator nie może dostarczyć bez znacznego wysiłku.
Kontraktowe lutowanie THT w BaZeKo
W BaZeKo realizujemy wszystkie dwie metody lutowania THT, świadomie dobierając je do każdego projektu. Nasz dział montażu przewlekanego zatrudnia operatorów z certyfikatami IPC-A-610 , którzy realizują ręczne lutowanie zarówno dla prototypów, jak i dla produkcji seryjnej wymagającej najwyższej jakości.. Dla wielkoseryjnej produkcji standardowych projektów – lutowanie falą.
Dla klientów kontraktowych oferujemy pełny model Full Turnkey, obejmujący nie tylko lutowanie THT, ale też produkcję PCB, montaż SMT, testy funkcjonalne i pakowanie. Nasz zespół technologiczny w ramach bezpłatnej analizy DFM przed produkcją proponuje optymalną metodę lutowania dla konkretnego projektu, uwzględniając wielkość serii, wymagania jakościowe i budżet klienta. Wszystkie procesy realizujemy zgodnie z normami IPC-A-610 i ISO 9001:2015. Więcej o tym, dlaczego warto powierzyć produkcję polskiemu producentowi elektroniki zamiast szukać oferty w Azji, w naszym artykule branżowym.
Podsumowanie
Ręczne lutowanie THT to nie jest technologia zastępcza dla automatyzacji – to świadomy wybór procesowy, który w konkretnych scenariuszach jest jedynym sensownym rozwiązaniem. Prototypy, małe serie, projekty z małą liczbą komponentów THT, aplikacje wymagające elastyczności do modyfikacji – dla wszystkich tych scenariuszy ręczne lutowanie jest ekonomicznie i technicznie optymalne. Nawet dla dużych serii w klasie 3 IPC (medycyna, automotive) certyfikowani operatorzy dostarczają jakość porównywalną z automatyzacją.
Kluczowa decyzja to świadome dopasowanie metody lutowania do konkretnego projektu. Ogólna reguła: serie do 200 sztuk – ręcznie, serie 200–2000 sztuk – selektywne, serie powyżej 2000 sztuk – fala lutownicza. Ale ta reguła jest tylko punktem wyjścia – dla konkretnych projektów warto zrobić indywidualną kalkulację uwzględniającą liczbę komponentów THT, wymagania jakościowe i geometrię płytki. Dobry technolog EMS wykonuje tę analizę w ramach DFM przed rozpoczęciem produkcji.
FAQ – pytania procesowe, które najczęściej dostajemy
Czy ręczne lutowanie jest jakościowo gorsze od automatycznego?
Nie. Prawidłowo wyszkolony operator z certyfikatem IPC-A-610 wykonuje złącza o jakości porównywalnej lub wyższej niż lutowanie automatyczne, szczególnie dla klasy 3 IPC. Kluczem jest systematyczna kontrola i standaryzacja procesu. Ryzykiem ręcznego lutowania jest nie brak zdolności, ale zmienność między operatorami i zmęczenie – dlatego zawsze stosujemy dodatkową kontrolę inspekcyjną po lutowaniu.
Jaki jest realny koszt ręcznego lutowania THT?
Koszt godzinowy w BaZeKo to 50–95 zł netto (operator + amortyzacja sprzętu + materiały). Przy tempie 100 komponentów/godzinę dla przeciętnie złożonych projektów, koszt jednego złącza wynosi 0,50–1 zł. Dla projektów z 10 komponentów THT na płytce to 5–10 zł/płytkę. Dla porównania, lutowanie selektywne to 0,30–1 zł/złącze plus koszt jednorazowy przygotowania programu (800–1500 zł).
Jaki jest próg wielkości serii, przy którym warto przejść na automatyzację?
Typowo 300–500 sztuk dla większości projektów przemysłowych, ale to zależy od liczby komponentów THT na płytce. Dla projektów z 5–10 komponentami THT próg jest wyższy (500–1000 sztuk). Dla projektów z 20+ komponentami THT próg jest niższy (100–300 sztuk). Dla precyzyjnej kalkulacji warto zrobić indywidualną analizę – dla naszych klientów wykonujemy ją bezpłatnie w ramach oferty.
Czy operator ręcznego lutowania potrzebuje certyfikatu?
Dla klasy 2 IPC certyfikat nie jest formalnie wymagany, ale standardem branżowym w profesjonalnym EMS-ie jest zatrudnianie certyfikowanych operatorów. Dla klasy 3 IPC (medycyna, automotive) certyfikat IPC-A-610 klasa 3 jest praktycznie obowiązkowy – audyty jakościowe klientów sprawdzają to przy okazji certyfikacji dostawcy.
Czy można naprawić błąd ręcznego lutowania?
Tak, i to jest jedna z zalet ręcznego lutowania. Jeśli operator lub inspektor wykryje wadę (zimny lut, nadmiar cyny, mostek między wyprowadzeniami), naprawa jest wykonywana natychmiast tym samym narzędziem. Dla lutowania automatycznego naprawa też jest możliwa (ręcznie), ale wymaga dodatkowego przejścia płytki przez linię kontrolną.
Ile trwa lutowanie ręczne prototypu?
Zależnie od liczby komponentów THT. Standardowy prototyp z 15–25 komponentami przewlekanymi to 10–20 minut pracy operatora, plus 5–10 minut kontroli wizualnej. Dla całej serii 5 prototypów łączny czas to 1–2 godziny lutowania plus kontrola jakości. W BaZeKo standard to dostawa prototypu w 3 dni robocze od otrzymania kompletnej dokumentacji.
Czy oferujecie ręczne lutowanie THT jako usługę osobną?
Nie jako usługę oddzieloną od reszty procesu produkcyjnego. Ręczne lutowanie THT jest zawsze częścią pełnego procesu produkcji elektroniki w BaZeKo, obejmującego zakup komponentów, produkcję PCB (jedno- lub dwustronnych), montaż SMT, montaż THT, testy funkcjonalne i pakowanie. W modelu Full Turnkey wszystkie te etapy realizujemy pod jednym dachem, co skraca cykl wdrożenia i eliminuje ryzyko koordynacji między dostawcami.
Planujesz produkcję z montażem THT?
Wyślij nam BOM i szacowaną wielkość serii – zaproponujemy optymalną metodę lutowania oraz wycenę produkcji.
Skontaktuj się przez formularz kontaktowy lub mailowo: biuro@bazeko.pl | tel. 42 672 46 59
