
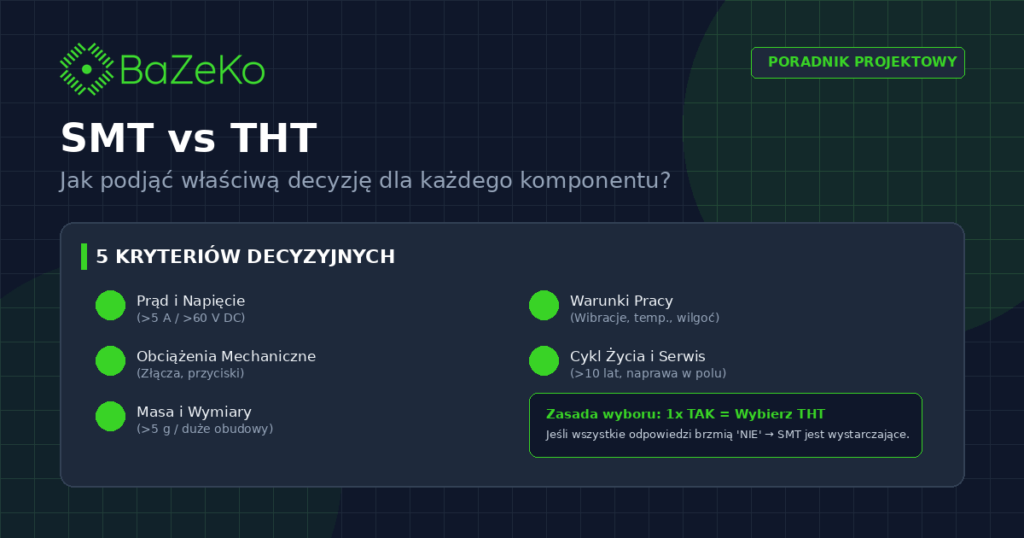
Decyzja „SMT czy THT” to jedna z najczęściej powtarzających się dylematów w projektach elektronicznych – i jedna z najbardziej niedocenianych. W praktyce bowiem rzadko dotyczy ona całej płytki. Dotyczy każdego pojedynczego elementu obwodu. W nowoczesnym projekcie hybrydowym część komponentów pójdzie w SMT, część w THT – i o tym, gdzie postawić granicę, decyduje pięć konkretnych kryteriów, które omawiamy w tym artykule.
Konstruktor projektujący nowe urządzenie zwykle zaczyna z domyślnym założeniem, że „wszystko będzie w SMT”. Automat pick & place jest szybszy, koszt seryjny niższy, montaż powtarzalny. Problem pojawia się przy konkretnych komponentach: złączu zasilania 230 V, transformatorze impulsowym, kondensatorze elektrolitycznym 470 µF, przekaźniku mocy. Dla każdego z nich trzeba świadomie zdecydować, czy pozostaje w SMT, czy przenosimy go do THT. Szczegółowy katalog konkretnych elementów przewlekanych i ich rodzajów pomaga rozpoznać, dla których komponentów w Twoim projekcie ta decyzja jest istotna.
W tym artykule pokazujemy praktyczną procedurę tej decyzji – oparty na pięciu konkretnych kryteriach, które warto zastosować do każdego elementu obwodu z osobna. Cel jest prosty: pomóc Ci uniknąć zarówno błędu przecenienia SMT (i wpadki niezawodnościowej), jak i przecenienia THT (i wpadki kosztowej).
Spis treści
- Domyślne założenie – SMT jako punkt wyjścia
- 5 kryteriów decyzyjnych – kiedy przenieść element do THT
- Kryterium 1: Prąd i napięcie
- Kryterium 2: Obciążenia mechaniczne
- Kryterium 3: Masa i wymiary komponentu
- Kryterium 4: Warunki pracy (wibracje, temperatura, wilgotność)
- Kryterium 5: Cykl życia urządzenia i wymagania serwisowe
- Drzewo decyzyjne – szybka procedura wyboru
- Kiedy SMT jednak wystarczy – częste błędne przekonania
- FAQ – pytania decyzyjne, które najczęściej dostajemy
Domyślne założenie – SMT jako punkt wyjścia
Zanim zaczniesz analizować konkretne kryteria, warto ustalić zdroworozsądkową regułę wyjściową: w nowoczesnym projekcie każdy element idzie do SMT, chyba że istnieje konkretny powód, żeby przenieść go do THT. To jest odwrotność myślenia sprzed 20 lat, kiedy THT był domyślnym wyborem, a SMT wyjątkiem dla miniaturyzacji.
Wynika to z prostej ekonomii. Automat pick & place lutuje 30 000–100 000 komponentów na godzinę – ułamek grosza za sztukę. Operator lutujący ręcznie THT – 50–150 komponentów na godzinę, koszt 1–3 zł za komponent. Jeśli komponent może fizycznie pracować w SMT i spełnia wymagania techniczne, wybór jest oczywisty.
Ale w każdym projekcie znajdą się elementy, dla których SMT jest po prostu niewłaściwym rozwiązaniem – fizycznie, mechanicznie lub niezawodnościowo. To dla tych elementów istnieje THT. Pytanie brzmi: jak ich świadomie zidentyfikować? Warto pamiętać, że wybór technologii montażu wpływa też na projekt samej płytki drukowanej – układ ścieżek, rozstaw padów, rozmieszczenie otworów przelotowych.
Ogólny obraz obu technologii z kryteriami porównawczymi omawiamy w artykule „Montaż SMT vs THT – kluczowe różnice i kiedy wybrać każdą z technologii”. Tu skupiamy się już na konkretnej procedurze decyzyjnej per element.
5 kryteriów decyzyjnych – kiedy przenieść element do THT
Dla każdego komponentu, który wydaje się kandydatem do THT, przechodzimy przez pięć pytań. Wystarczy, że odpowiedź na jedno z nich brzmi „tak” – i element powinien pozostać w technologii przewlekanej. Jeśli wszystkie pięć odpowiedzi to „nie” – prawdopodobnie SMT jest wystarczające.
| Reguła 5 kryteriów w skrócie 1. Czy komponent przewodzi >5 A lub pracuje przy napięciu >60 V DC / 230 V AC? 2. Czy komponent jest mechanicznie obciążany podczas eksploatacji urządzenia? 3. Czy komponent waży więcej niż 5 g lub jest większy niż standardowe obudowy SMD? 4. Czy urządzenie będzie pracowało w warunkach silnych wibracji, cykli termicznych lub wilgotności? 5. Czy cykl życia urządzenia przekracza 10 lat i wymaga możliwości naprawy? Jeśli choć jedna odpowiedź to „tak” – wybierz THT. |
Kryterium 1: Prąd i napięcie
Najbardziej fundamentalny czynnik. Pady SMT mają ograniczoną powierzchnię kontaktu, co przekłada się na maksymalny prąd, jaki mogą przewodzić bez przegrzewania. THT z dużymi metalizowanymi otworami i grubymi wyprowadzeniami radzi sobie z prądami nawet setki razy większymi.
Konkretne progi decyzyjne
- Prąd do 3 A – bez wątpienia SMT. Standardowe pady w większości obudów spokojnie to obsłużą.
- Prąd 3–5 A – strefa graniczna. SMT wymaga większych padów, grubszej miedzi (min. 70 µm) i przemyślanego termicznego prowadzenia ścieżek. Warto rozważyć THT dla prostoty.
- Prąd 5–10 A – najczęściej THT. Istnieją komponenty SMT dla tych prądów, ale wymagają dedykowanego projektowania i grubej miedzi. Dla większości aplikacji THT jest prostsze i tańsze.
- Prąd powyżej 10 A – praktycznie wyłącznie THT. Wyjątki (specjalistyczne moduły mocy SMT) są drogie i stosowane tylko w bardzo specyficznych aplikacjach.
Napięcia – równie ważne
Napięcia powyżej 60 V DC lub 230 V AC praktycznie zawsze idą do THT. Powód: SMT wymaga bardzo dokładnego przestrzegania odległości izolacyjnych (creepage, clearance), a te dla wyższych napięć są znacznie większe niż typowe wymiary komponentów SMD. Złącza sieciowe 230 V, obwody wysokiego napięcia w falownikach, sekcje zasilające w defibrylatorach – wszystko to standardowo THT.
Praktyczne odniesienie: jeśli obwód pracuje na napięciu sieciowym 230 V AC, wszystkie komponenty w tej sekcji zasilania (kondensatory filtrujące, transformator, mostek prostowniczy, warystor ochronny, bezpiecznik) idą w technologii przewlekanej. Sekcja niskiego napięcia po transformatorze (5 V, 12 V, 24 V) może już być w SMT.
Kryterium 2: Obciążenia mechaniczne
Drugie najważniejsze kryterium. Jeśli komponent jest obciążany mechanicznie podczas normalnej eksploatacji urządzenia – wibracjami, uderzeniami, siłami podłączania kabla – SMT będzie problematyczne. Powtarzalne obciążenia mechaniczne stopniowo osłabiają lutowane złącza, co w przypadku SMT prowadzi do awarii po kilku miesiącach lub latach pracy.
Konkretne scenariusze obciążeń
Złącza zewnętrzne
Każde złącze, do którego użytkownik podłącza i odłącza kabel, generuje siły dziesiątki, setki i tysiące razy w cyklu życia urządzenia. Gniazdo zasilania w laptopie, port USB w skanerze, gniazdo RJ-45 w routerze – wszystkie te elementy podlegają obciążeniom mechanicznym, których SMT nie wytrzyma długo. Wersje SMT tych złącz istnieją, ale są stosowane tylko w tanich urządzeniach konsumenckich o krótkim cyklu życia.
Elementy sterowane przez użytkownika
Przyciski, potencjometry, enkodery obrotowe, przełączniki – każde z nich jest naciskane, obracane lub przełączane setki lub tysiące razy w cyklu życia urządzenia. Siła nacisku palca użytkownika to typowo 1–3 N, co dla mikroskopijnych padów SMT jest znacznym obciążeniem. THT z długimi wyprowadzeniami przenosi to obciążenie w strukturę PCB, gdzie jest bezpiecznie rozproszone.
Wibracje mechaniczne
Urządzenia pracujące w warunkach wibracji (maszyny przemysłowe, pojazdy, urządzenia mobilne) generują ciągłe drgania, które akumulują się w lutowanych złączach. Dla SMT prowadzi to do zjawiska „solder joint fatigue” – zmęczenia materiału i pęknięć złącza (jednym z symptomów jest zimny lut w SMT). Dla THT – złącze pozostaje mechanicznie sprężone przez samą geometrię wyprowadzenia.
Kryterium 3: Masa i wymiary komponentu
Fizyczne cechy komponentu też mają znaczenie. Element o dużej masie utrzymywany tylko przez lutowie na powierzchni PCB (bez zakotwiczenia) może się urwać już przy normalnych wstrząsach transportowych. Element o dużych wymiarach nie ma odpowiedników w technologii SMD.
Progi masy
- Do 5 g – każdy standardowy komponent SMD (od 0201 do dużych obudów TSSOP, SO-8) mieści się w tym progu. SMT bez ograniczeń.
- 5–20 g – strefa graniczna. Duże układy scalone w obudowach PLCC, QFP-176, BGA-256 mieszczą się tu i są dostępne w SMT, ale wymagają dodatkowego mechanicznego mocowania (klej termoprzewodzący, klip).
- 20–100 g – praktycznie zawsze THT. Dławiki mocy, kondensatory elektrolityczne dużej pojemności, przekaźniki – wszystkie te elementy mają masę w tym zakresie i wymagają mechanicznego zakotwiczenia w PCB.
- Powyżej 100 g – THT plus mechaniczne mocowanie do obudowy. Transformatory sieciowe 50 Hz, duże kondensatory elektrolityczne, indukcyjności filtrów EMI – wszystkie te elementy są dodatkowo mocowane śrubami lub obejmami, niezależnie od lutowania.
Wymiary a dostępność komponentów SMD
Nie każdy komponent istnieje w wersji SMD. Klasyczny transformator sieciowy z żelaznym rdzeniem, kondensator elektrolityczny 4700 µF/50 V, przekaźnik przemysłowy 30 A – dla tych elementów wersje SMT po prostu nie istnieją lub są tak drogie, że ekonomicznie bezsensowne. Wybór THT to nie jest wtedy decyzja projektowa – to konieczność wynikająca z dostępności komponentów.
Kryterium 4: Warunki pracy (wibracje, temperatura, wilgotność)
Warunki, w jakich urządzenie będzie pracować, mają fundamentalny wpływ na dobór technologii montażu. Urządzenie pracujące w klimatyzowanym biurze może praktycznie w całości być w SMT. Urządzenie pracujące na wysokości 4000 m nad poziomem morza, w temperaturach -40 do +85 °C, przy stałych wibracjach – wymaga innego podejścia.
Cykle termiczne
Każdy cykl grzania-chłodzenia powoduje mikroskopijne rozszerzanie i kurczenie się komponentu oraz PCB. Ponieważ mają one różne współczynniki rozszerzalności termicznej, powstają naprężenia mechaniczne w lutowanych złączach. Dla SMT, gdzie połączenie ma niewielką rezerwę mechaniczną, prowadzi to do zmęczenia materiału i pęknięć po dziesiątkach tysięcy cykli. THT dzięki elastyczności długich wyprowadzeń wytrzymuje setki tysięcy cykli bez uszkodzeń.
Wibracje w środowisku pracy
Aplikacje w pojazdach (drogowych, kolejowych, lotniczych), w maszynach przemysłowych, w narzędziach mobilnych – wszystkie one narażają elektronikę na ciągłe wibracje. Norma IPC-A-610 klasa 3 wymaga określonej odporności lutowanych złącz na wibracje, którą łatwiej spełnić z THT niż z SMT.
Wilgotność i korozja
W środowiskach o wysokiej wilgotności lub w obecności substancji korozyjnych (przemysł chemiczny, energetyka morska) lutowane złącza SMT są bardziej narażone na korozję między padem a lutowiem. THT dzięki metalizacji otworu ma znacznie większy „margines bezpieczeństwa” – korozja musiałaby zajść na całej długości metalizacji, zanim połączenie by uszkodzone.
Kryterium 5: Cykl życia urządzenia i wymagania serwisowe
Ostatnie kryterium często jest niedoceniane, a ma fundamentalne znaczenie dla ekonomiki produktu. Urządzenie o cyklu życia 2–3 lata (elektronika konsumencka) może być w pełni w SMT – nikt go i tak nie będzie serwisował, po awarii wymienia się cały moduł. Urządzenie o cyklu 15–30 lat (sterownik przemysłowy, sygnalizacja kolejowa, urządzenie medyczne) potrzebuje możliwości serwisu.
Możliwość naprawy w polu
Technik serwisowy w terenie zwykle ma tylko klasyczną lutownicę z grotem. Wymiana elementu SMT, zwłaszcza BGA, wymaga stacji rework z gorącym powietrzem, precyzyjnego dozowania pasty, doświadczonego operatora. W praktyce wymiana takiego elementu w polu jest niemożliwa – urządzenie trzeba wysłać do centrum serwisowego, co dla aplikacji krytycznych oznacza kosztowne przestoje.
THT rozwiązuje ten problem elegancko. Klasyczna lutownica z grotem 40 W wystarcza do wymiany dowolnego komponentu THT. Technik dysponujący podstawowym sprzętem lutowniczym może wymienić przekaźnik, potencjometr czy złącze prądowe w ciągu 15 minut. Dla urządzeń pracujących w miejscach trudno dostępnych (odległe stacje bazowe, urządzenia offshore, sygnalizacja kolejowa) to fundamentalna różnica ekonomiczna.
Dostępność części zamiennych w długim okresie
Komponenty THT (zwłaszcza standardowe – transformatory, przekaźniki, kondensatory elektrolityczne) są dostępne przez dekady. Wersje SMD często ewoluują szybciej, obudowy są zmieniane, konkretne modele wycofywane. Dla urządzeń o cyklu życia 15+ lat oznacza to problem: producent po 5 latach może stwierdzić, że konkretny mikrokontroler SMD nie jest już produkowany. Dla THT ryzyko jest znacznie mniejsze.
Drzewo decyzyjne – szybka procedura wyboru
Dla każdego komponentu, który podejrzewasz o wymóg THT, zastosuj poniższą procedurę. Odpowiedzi w kolejności, zatrzymaj się przy pierwszym „tak” – to jest już wystarczający powód dla THT.
| Pytanie | Odpowiedź „tak” = THT |
| 1. Czy komponent musi przewodzić więcej niż 5 A? | TAK → THT |
| 2. Czy komponent pracuje przy napięciu >60 V DC lub >230 V AC? | TAK → THT |
| 3. Czy komponent będzie obciążany mechanicznie (naciskanie, podłączanie kabla)? | TAK → THT |
| 4. Czy komponent waży więcej niż 5 g? | TAK → THT |
| 5. Czy urządzenie pracuje w warunkach wibracji lub cykli termicznych >100 cykli/dobę? | TAK → THT |
| 6. Czy cykl życia urządzenia przekracza 10 lat z wymogiem serwisu? | TAK → THT |
| 7. Czy istnieje sensowna wersja SMD tego komponentu za rozsądną cenę? | NIE → THT |
Jeśli po przejściu wszystkich siedmiu pytań ani razu nie padło „tak” – komponent najprawdopodobniej może pozostać w SMT. Jeśli padło „tak” przynajmniej raz – warto go przenieść do THT. W praktyce w typowym projekcie industrialnym 10–20% komponentów spełnia przynajmniej jedno z tych kryteriów i idzie do THT.
Kiedy SMT jednak wystarczy – częste błędne przekonania
W praktyce projektowej regularnie spotykamy błędne przekonania, które prowadzą do niepotrzebnego wyboru THT tam, gdzie SMT byłoby ekonomiczniejsze. Dla równowagi omawiamy je poniżej.
„Wszystkie regulatory napięcia muszą być w THT
Nieprawda. Regulatory napięcia dla prądów do 3 A są dziś powszechnie dostępne w obudowach SMD (DPAK, D2PAK) o świetnym odprowadzaniu ciepła. Regulator LDO 1 A w obudowie SOT-223 to standardowe rozwiązanie w SMT. Dopiero regulatory mocy powyżej 5 A z chłodzeniem radiatorem faktycznie wymagają THT (obudowa TO-220).
„Diody prostownicze zawsze idą w THT”
Nieprawda. Diody Schottky do 5 A i mostki prostownicze do 3 A są w standardowej ofercie SMT (obudowy DO-214, DO-220). Dopiero powyżej tych progów lub przy specyficznych wymaganiach (wysokie napięcia rewersyjne) sięga się po THT.
„Wszystkie złącza muszą być w THT”
Nieprawda. Złącza SMT są dziś standardem dla wewnętrznych połączeń między modułami (złącza mezzanine, board-to-board, FPC do wyświetlaczy), gdzie nie ma mechanicznych obciążeń zewnętrznych. THT rezerwujemy dla złącz zewnętrznych, do których użytkownik ma dostęp.
„Kondensatory elektrolityczne to zawsze THT”
Nieprawda. Wersje SMD kondensatorów elektrolitycznych do 100 µF/50 V są dostępne i sprawdzają się w małych obwodach. Powyżej tych pojemności (typowo w zasilaczach mocy) faktycznie THT jest standardem – ale nie automatycznie dla każdego elektrolita w projekcie. Świadome przemyślenie tej decyzji na etapie layoutu eliminuje jeden z typowych błędów produkcji PCB.
BaZeKo pomaga w wyborze technologii
Od ponad 25 lat BaZeKo pomaga klientom w świadomym doborze technologii montażu dla każdego elementu ich projektów. W ramach bezpłatnej analizy DFM przed produkcją nasi technolodzy przeglądają BOM klienta i wskazują komponenty, dla których warto rozważyć zmianę technologii – z THT na SMT (dla oszczędności kosztu) lub z SMT na THT (dla niezawodności i długiego cyklu życia). Ta konsultacja jest bezpłatna i zwykle pozwala zoptymalizować projekt o 10–30% w pełnym rachunku kosztów.
Realizujemy pełen zakres wolumenów – od prototypów po produkcję wielkoseryjną – w modelu Full Turnkey obejmującym produkcję PCB, montaż SMT i THT, testy funkcjonalne oraz pakowanie. Wszystkie procesy zgodnie z normami IPC-A-610 i ISO 9001:2015. Więcej o konkretnych zastosowaniach THT w różnych branżach znajdziesz w artykule „Montaż przewlekany THT – zastosowania i branże”.
Podsumowanie
Wybór między SMT a THT rzadko dotyczy całej płytki. W praktyce dotyczy każdego pojedynczego elementu obwodu. Świadomy konstruktor przechodzi przez pięć kryteriów decyzyjnych dla każdego kandydata do THT: prąd i napięcie, obciążenia mechaniczne, masa i wymiary, warunki pracy, cykl życia urządzenia. Wystarczy, że jedno z tych kryteriów jest spełnione – element idzie do THT. Jeśli żadne nie jest spełnione – SMT jest tańsze i wystarczające.
Ta procedura pozwala uniknąć obu skrajności: nadmiernego przecenienia SMT (i wpadki niezawodnościowej) oraz nadmiernego przecenienia THT (i wpadki kosztowej). W typowym projekcie hybrydowym 80–95% komponentów zostaje w SMT, 5–20% idzie do THT – i te proporcje wynikają z konkretnych wymagań każdego elementu, nie z uprzedzeń projektowych.
FAQ – pytania decyzyjne, które najczęściej dostajemy
Czy naprawdę trzeba analizować każdy komponent oddzielnie?
Tak, ale procedura jest szybka. Dla typowego projektu z 100–200 komponentami analiza sprowadza się do 15–20 minut pracy – większość elementów natychmiast trafia do SMT (rezystory, kondensatory ceramiczne, układy scalone), a szczegółowej analizy wymaga zwykle 10–15 komponentów krytycznych. Dobry technolog EMS wykonuje tę analizę automatycznie w ramach DFM.
Jak potraktować regulatory napięcia z chłodzeniem?
Regulatory do 3 A – SMT (obudowy DPAK, D2PAK). Regulatory 3–5 A – strefa graniczna, w zależności od warunków cieplnych i mechanicznych aplikacji. Regulatory powyżej 5 A z zewnętrznym radiatorem – zwykle THT (obudowa TO-220 lub TO-247). Kluczowy jest sposób odprowadzania ciepła – jeśli wymaga radiatora przykręcanego do obudowy urządzenia, TO-220/THT to naturalne rozwiązanie.
Co z tranzystorami mocy MOSFET?
Zależy od prądu i sposobu chłodzenia. MOSFETy do 30 A z chłodzeniem na PCB (bez zewnętrznego radiatora) – dostępne w obudowach D2PAK, TO-263, PowerPAK SO-8 (SMT). MOSFETy powyżej 30 A lub wymagające zewnętrznego radiatora – zwykle TO-220 lub TO-247 (THT). Wyjątkiem są nowoczesne obudowy DirectFET, które łączą wysoki prąd z SMT, ale są droższe.
Czy warto forsować SMT dla obniżenia kosztu?
Tylko wtedy, gdy komponent naprawdę spełnia wszystkie 5 kryteriów. Forsowanie SMT dla elementu obciążanego mechanicznie lub przewodzącego wysoki prąd „bo taniej” to najczęstsza przyczyna reklamacji jakościowych po wdrożeniu produktu. Awaria w polu kosztuje 10–100 razy więcej niż oszczędność na komponencie – nie warto ryzykować.
Kiedy warto rozważyć zmianę z THT na SMT?
Warto rozważyć, gdy prąd zszedł poniżej 3 A, komponent nie jest mechanicznie obciążany, urządzenie pracuje w warunkach kontrolowanych, a cykl życia to 2–5 lat (produkt konsumencki). Klasyczne scenariusze: regulatory 1 A z TO-220 → SO-8, diody prostownicze 1 A z DO-41 → SMA, złącza wewnętrzne między PCB z pinheader → board-to-board SMT.
Kto powinien podjąć tę decyzję – konstruktor czy producent EMS?
Współpraca. Konstruktor zna wymagania aplikacji (prądy, napięcia, warunki pracy, cykl życia) – to on ma dane wejściowe. Technolog EMS zna realia produkcyjne, dostępność komponentów, koszty per technologia – to on doradza optymalne rozwiązanie. Najlepsze wyniki daje wczesna wymiana informacji w ramach analizy DFM przed rozpoczęciem produkcji.
Chcesz omówić dobór technologii dla swojego projektu?
Wyślij nam BOM i schemat – w ramach bezpłatnej analizy DFM wskażemy komponenty, dla których warto zmienić technologię.
Skontaktuj się przez formularz kontaktowy lub mailowo: biuro@bazeko.pl | tel. 42 672 46 59
